ロールのひび割れが原因で工場が停止すると、単なるダウンタイム以上のコストがかかります。ロールの再調整が予定されていたのにメンテナンス計画が遅れた場合、連鎖反応が鋳造、圧延、仕上げ作業に影響を与えます。ほとんどの圧延機ではメンテナンス作業が不足しているわけではありませんが、設備の能力と生産の優先順位を調整するための明確なロール メンテナンス プログラムが不足していることがよくあります。正式なプログラムでは、問題は「次にどのロールが失敗するか」から「どのロールが失敗する前にサービスを受けられるか、どのマシンがそのサービスを確実に実行するか」に変わります。
実践的なロールメンテナンスプログラムは、複雑な手順ではありません。これは、製鉄所が最高価値のロールを保護し、適切な時期に適切なサービスをスケジュールし、ロールを意図した公差と表面状態に実際に復元できる工作機械を選択するのに役立つ意思決定フレームワークです。
予期しないロール障害は、多くの場合、非公式のメンテナンス手法の症状として発生します。亀裂が発生した場合、または表面欠陥が検出された場合にのみロールを交換する場合、工場は生産、製品品質、在庫コストへの影響をすべて吸収します。別の方法は、ロールの摩耗を計画し、体系的に追跡し、ロールのスケジュールが中断される前に、ロールの摩耗に対処するために必要な機器を提供することです。
ロールは、切削インサートやベアリングと同じ意味での消耗品ではありません。これは重量があり、価値の高いコンポーネントであり、その耐用年数は、回転荷重、速度、温度、材料組成、再調整作業の品質など、いくつかの相互作用要因によって決まります。現実的なメンテナンス計画は、ライン内のすべての重要なロールについてこれらの変数を追跡することから始まります。ロール履歴の記録がなければ、あらゆるメンテナンスの決定は概算となり、その概算の結果が工場全体の生産量に及ぶ可能性があります。
一例として、厳密に監視されていないワークロールには、軽い研削パスで修正できるほど小さい表面欠陥が発生する可能性があります。捕捉が遅れた場合、同じロールでより多くの材料除去が必要となり、使用可能な直径が短くなり、残りの再調整サイクル数が減り、最終的には交換がより早く必要になります。ロールメンテナンスプログラムを適切に実行すると、簡単に押しのけられる曖昧なスケジュールではなく、実際の運用データに基づいて検査間隔を設定することで、このパターンが変わります。
稼働から故障までの動作から計画的なメンテナンスに変換することで、工場はロールの可用性を予測できるようになります。重量鉄鋼の環境では、予期せぬロール交換が行われるたびに、メンテナンス作業員の負担を超えるコストがかかります。シャットダウンにより、タンデムラインが中断されたり、鋳造スケジュールが遅れたり、スラブの追加の再加熱が必要になったりする場合もあります。計画されたプログラムにより、これらのイベントは、毎週管理時間を消費する緊急事態ではなく、工場の稼働カレンダーの一部になります。
サウンド プログラムは他のプラントからコピーされません。ロールの数、ミルの特定の摩耗パターン、利用可能な加工能力、圧延される製品の商業上の制約が考慮されます。中核的な構造には通常、ロール在庫と分類、メンテナンス戦略の選択、検査と状態の監視、専用機器による実行の 4 つの要素が含まれます。
最初のステップは、どのロールが最も高いリスクを伴うかを知ることです。ロールは、ストリップの品質に直接影響するため、またはグループ内で最も高価な品目であるため、または入手に長いリードタイムを必要とするため、重要である場合があります。価値と置き換えの難易度に基づいた分類表から始めます。この単純なマトリックスにより、障害が最大の損失を引き起こす場所にリソースを集中することが可能になります。
| 分類 | 摩耗の程度 | 交換費用 | 推奨されるメンテナンス方法 |
|---|---|---|---|
| クリティカルロール | 高くて頻度が高い | 高 | 一定の間隔で検査します。許容限界に近づいたらすぐに再調整してください |
| 標準ワークロール | 中程度で予測可能 | 中等度 | 生産トン数に基づいた予防的再調整 |
| バックアップロール | 低いが長いサイクル | 非常に高い | 計画的な長期サイクルの保守による状態ベースの監視 |
| スペアロール | 変数 | 低い | 一次ロールの再調整中に回転して使用可能にします |
すべてのロールを同じ方法でメンテナンスする必要はありません。メンテナンス用語には、いくつかの広範な戦略があります。
多くの工場では、階層型システムが最適に機能します。価値の高いバックアップ ロールは状態ベースのアプローチで監視でき、摩耗履歴が強いワーク ロールは予防間隔に従い、最終製品にほとんど影響を与えない価値の低いロールは事後対応ベースで保守できます。重要なのは、すべてのロールに対して最も高度な戦略を選択することではなく、最も大きな効果が得られる場所にメンテナンス時間を費やすことです。
ロール メンテナンス プログラムの最も実用的な部分の 1 つは、サービスをトリガーする制限を定義することです。たとえば、ワークロールの直径公差が 0.05 mm、表面粗さの限界が Ra 0.4 μm である場合、これらの数値を書き留めて工場の測定能力と一致させる必要があります。真直度と同心度についても同様です。公差は、技術的には望ましいが操作上は手の届かない値ではなく、工場独自のロールグラインダーまたは旋盤で一貫して達成できる値を選択する必要があります。
明確な許容値を確立することで、生産チームとメンテナンス チームの間でよくある議論、つまりロールをより長く稼働させたいという要望と、表面品質を安定に保つ必要性という議論を防ぐことができます。数値がプログラムで定義されると、交渉は日常的な慣行に置き換えられます。
メンテナンス計画の効果は、それを実行するために使用される機器によって決まります。ロールをラインから取り外すときは、回転、研磨、または新しいロールに近い状態まで再生する必要があります。製鉄所の場合、これは多くの場合、非常に厳しい公差で大型、硬い、または複雑な部品を機械加工することを意味します。使用される装置は、熟練した職人が操作する従来の旋盤のように単純なものもあれば、直径と表面仕上げを厳密に制御された制限内に維持する CNC システムとして統合されたものもあります。この選択は、復元されたロールの一貫性と各再調整サイクルに必要な時間の両方に影響します。
ロールの荒回転と仕上げ回転は、再生プロセスの中心です。専用の CNC ロール旋盤は、予測可能な寸法精度で損傷層を除去し、同時にロールプロファイルを修正して表面仕上げを改善します。重くて大きなロールを扱うミルでは、旋盤自体に適切な剛性、主軸出力、クランプ能力が必要です。機械を検討する際は、最大振り幅と中心距離だけでなく、鍛造ロールや鋳造ロールを再生するときによくある断続切削や切り込み深さの変化下でも精度を維持できる能力にも注意してください。
 ロール旋削および再調整用の CNC ロール旋盤 この CNC ロール旋盤は、ロールの荒および仕上げ旋削に適しており、損傷層を除去しながらプロファイルを修正し、表面仕上げを改善します。重量物や大型ロールに対応できる剛性と主軸出力を備え、断続切削でも精度を維持できるよう設計されています。 製品を見る→
ロールリングは最も厳しい接触応力を受けるため、多くの場合、単に回転させるだけでなく研削が必要です。縦型ローラーリング研削盤は、リングの性能を維持するために必要な高い寸法精度と表面品質を実現できます。また、リングがミルに戻る前に、同心性やパターンを損なわない安定したプラットフォームをオペレーターに提供できるため、再調整サイクルの短縮にも役立ちます。研削は多くの場合、再調整されたリングが必要な表面粗さと輪郭公差に達するかどうかを決定する最終段階です。
 精密研削用立型CNCローラーリング研削盤 高速ワイヤー製造に使用される超硬ローラーリングの研削に特化した立型研削盤です。外周円溝とRパス溝の粗研削、中細研削、細研削、ノンスパーク研削を高能率で実現し、完全密閉設計により加工環境を改善します。 製品を見る→
ロールリングで大量の材料を除去する必要がある場合、旋削プロセスは強力で安定している必要があります。許容可能な振動レベルを維持しながら高トルクで動作できる頑丈な CNC ローラー リング旋盤は、加工時間を大幅に短縮できます。製鉄所の社内メンテナンス ワークショップにとって、表面品質を犠牲にすることなくロールとローラー リングを切り替えることができることは大きな利点です。また、各メンテナンス サイクルにかかるリード タイムと輸送コストが増加する、外部の作業場に部品を送る必要性も軽減されます。
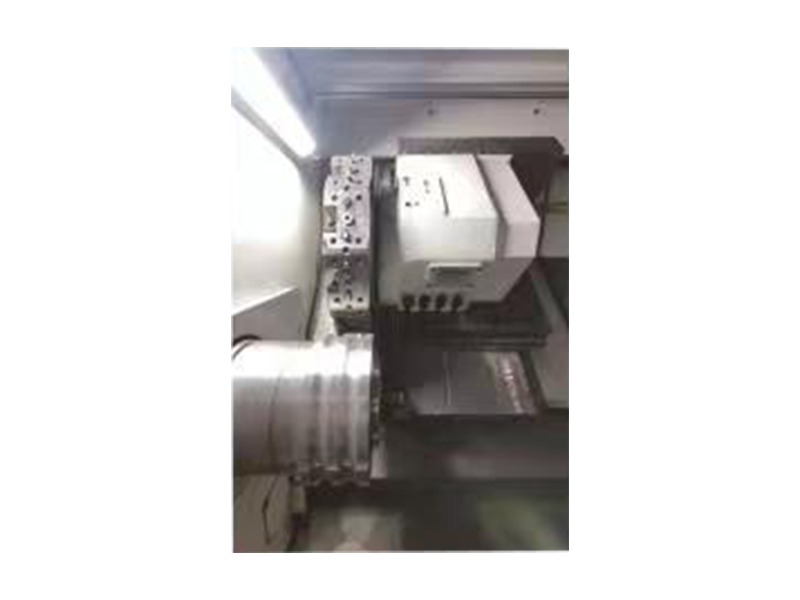 高-Speed Steel Roller Rings CNC Roller Ring Lathe この頑丈な CNC ローラー リング旋盤は、ローラー リングの高トルク旋削用に構築されており、安定性と表面品質を維持しながら、より大量の材料を効率的に除去できます。これにより、社内の作業場では、仕上がりに妥協することなく、ロールとリングを切り替えることができます。 製品を見る→
追跡やフィードバックを行わずに一晩中実行されるロール メンテナンス プログラムが維持されることはほとんどありません。最初の 1 年間、工場は通常、実際のデータが蓄積されるにつれてプログラムを改良します。初期のスケジュール間隔を調整し、検査基準を厳格化し、1 台のマシンで複数のタスクをカバーできるかどうか、または特定のロール タイプに別のユニットが必要かどうかを判断するために機器リストをレビューすることができます。
重要なのは、各ステップを測定可能にすることです。つまり、再調整されたロールの数を記録し、再調整サイクル間の時間を測定し、計画の導入前後で計画外の故障の頻度を比較します。これらの指標は、工場管理者に説明しやすい投資収益率を提供します。また、工場が大型の CNC ロール旋盤やより自動化された研削センターなどの追加の機械にいつ投資するかを決定するのにも役立ちます。
プログラムの実行中、ミルは反応位置から計画位置に移動します。整備工場はもはや、緊急修理が何の前触れもなくやってくる場所ではありません。代わりに、ワークショップはローリング スケジュールに基づいて独自の作業をスケジュールし、ロールの母集団は可視性と信頼性を持って管理できるもう 1 つのリソースになります。
製鉄所のロールメンテナンスプログラムは単一の文書ではありません。ロールの状態、工場の作業スケジュール、再生を行う設備の能力を結びつけるシステムです。最も効果的なプログラムは、汎用テンプレートからではなく、実際の運用データから構築されます。まず、ロールの重要度を明確に分類し、次に実際のリスクに一致するメンテナンス戦略を適用し、最後に許容範囲を繰り返し達成できる機械に依存します。
小さいながらも重要なロールのグループから始めて、それらに対してプログラムを数か月間実行します。結果を使用して、ラインの残りの部分にロールアウトを拡大します。この段階的なアプローチにより、メンテナンス チームは後でプロセスを自動化するのに十分な自信を得ることができ、常に事後対応的に動作していたプラントに高度に正式なシステムを一夜にして導入しようとするというよくある間違いを防ぐことができます。
その結果、ロールの故障がもはや緊急事態ではなくなり、再生サイクルがより短くより一貫したものになり、メンテナンスに使用される機械が最新の圧延作業に必要な精度を実現するように選択されたプラントが誕生しました。

 Download Material
Copyright@ 江蘇鼎順重型工作機械有限公司 著作権はすべて留保されています.