従来のロール旋盤加工では、オペレータは手動測定、ハンドホイール調整、アナログ ダイヤル読み取り値に大きく依存して、切り込み深さ、送り速度、ワーク寸法を制御していました。これらの各ステップは、人的エラーの潜在的な原因となります。目盛ダイヤルを目盛りマークの半分(0.02 mm という小さな差)で読み間違えると、ロールワークピース全体が公差を外れてしまい、コストのかかる再加工や完全なスクラップが発生する可能性があります。長時間の生産シフト中に蓄積された疲労は、アナログフィードバックを一貫して読み取って応答するために必要な集中力が時間の経過とともに低下するため、オペレーターの精度をさらに低下させます。製紙、鉄鋼加工、印刷、繊維生産などの業界では、ロール表面の形状が最終製品の品質を直接決定しますが、これらの人為的な寸法の不一致は、現場での欠陥、顧客からの苦情、および重大な経済的損失につながります。
の 柔軟な高性能デジタル表示ロール旋盤 は、これらの脆弱性に対処するために特別に設計されました。アナログ ダイヤルと手動推定をリアルタイムのデジタル読み出し、プログラム可能なパラメータ ストレージ、および自動フィードバック制御に置き換えることにより、このクラスの機械は、オペレータの役割をアクティブな測定実行者からプロセス監視者に根本的に変更し、完全に自動化された CNC マシニング センターへの資本投資を必要とせずに、人的エラーの頻度と規模を劇的に削減します。
デジタル ディスプレイ ロール旋盤は、頑丈なロール ターニング マシンの堅牢な構造と、統合されたデジタル読み出し (DRO) システム、さらに高仕様モデルでは、軸の動き、主軸速度、送り速度を制御するプログラマブル制御インターフェイスを組み合わせたものです。 「柔軟性」という用語は、多くの場合、調整可能な心押し台の位置決め、交換可能なツーリング システム、および可変スピンドル速度範囲を通じて、同じ機械プラットフォーム内で、直径 100 mm の小さな印刷シリンダーから 1,500 mm を超える大型の製紙機ロールに至るまで、幅広いロールの直径、長さ、および材料に対応する機械の能力を指します。
「高性能」とは、スピンドルの剛性、切削能力、熱安定性、デジタル測定精度の組み合わせを指し、これらの組み合わせにより、機械が長い連続切削パスにわたって厳しい寸法公差を維持できるようになります。ロール旋盤の操作では、硬化鋼、鋳鉄、ゴム被覆、または複合材のロール表面に沿った長さ数メートルの材料除去パスが頻繁に含まれます。この条件では、機械の構造的完全性と制御システムのフィードバック ループの一貫性の両方がテストされます。高性能機械は、強化されたベッド構造、高解像度リニアエンコーダー、温度補償された測定システムを通じてこれらの要求に応えます。
の digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
アナログ旋盤の操作における最も危険なエラーの原因の 1 つは視差です。これは、オペレータの視線がダイヤル面に対して完全に垂直でない場合に、ダイヤル ポインタの位置が明らかに変化することです。精密機械加工環境の研究では、標準的な立ち位置から見た標準的なハンドル ダイヤルで最大 0.03 mm の視差誤差が記録されています。デジタル ディスプレイは、オペレータの視野角、頭の高さ、パネルからの距離に関係なく、同じように読み取れる絶対的な数値を表示することにより、視差を完全に排除します。この 1 つの変更により、生産シフト中に行われるすべての軸調整に影響を与える誤差の原因が除去されます。
フレキシブルロール旋盤上の最新の DRO システムは、ボタンに触れるだけで切り替え可能な絶対位置決めモードと増分位置決めモードの両方を提供します。絶対モードでは、表示されるすべての座標は、操作の開始時に設定された固定データム点 (通常はロール面または基準肩) を参照します。インクリメンタル モードでは、オペレータが定義した任意の位置で表示がゼロにリセットされ、その基準点から移動した距離のみが表示されます。数学的計算を行わずにこれらのモードを切り替える機能により、オペレータがアナログ機械で複数の連続的な増分動作を手動で追跡するときに発生する累積的な算術誤差が防止されます。この場合、単一の加算ミスが後続のすべての位置決めステップに伝播します。
リアルタイムの位置表示を超えて、高仕様のフレキシブルデジタル表示ロール旋盤にはパラメータメモリシステムが組み込まれており、これにより、ロールの長さに沿った複数の位置でのターゲット直径、送り速度、主軸速度、仕上げパス深さを含む完全な加工プログラムを、個人のスキルレベルや経験に依存することなく、あらゆるオペレータが保存、呼び出し、実行できます。
この機能は、ロール加工における最も根強い品質の一貫性の問題の 1 つであるオペレーター間のばらつきに対処します。経験豊富なオペレータが、長年にわたって培ってきた感触、習慣、個人的な経験則に基づいてロール研削パスを設定する場合、その設定を経験の浅い同僚が再現すると、大幅なばらつきが生じます。デジタルパラメータストレージを使用すると、最初のオペレータの実績のあるパラメータが検証済みのプログラムとなり、後続のオペレータは個人の経験レベルに関係なく、同じ設定を呼び出して実行できます。その結果、部品の品質は人ではなくプログラムに依存することになり、品質保証の考え方が根本的に変わります。
多くのデジタル表示ロール旋盤には、目標値に音声または視覚による警告機能が実装されています。オペレータは特定のカットの最終目標寸法を入力し、DRO システムはこの目標に対するライブ位置の読み出しを監視します。工具がプログラムされた近接範囲内 (たとえば、最終直径から 0.05 mm) に近づくと、システムは警告インジケーターを作動させ、オペレーターに送り速度を遅くして停止の準備をするよう警告します。これにより、不注意または疲れた手送りの際にターゲット直径をオーバーシュートする一般的なエラーが防止されます。ロール旋盤では、より大きな直径から再取り付けして再切削することなしにこのエラーを修正することはできません。
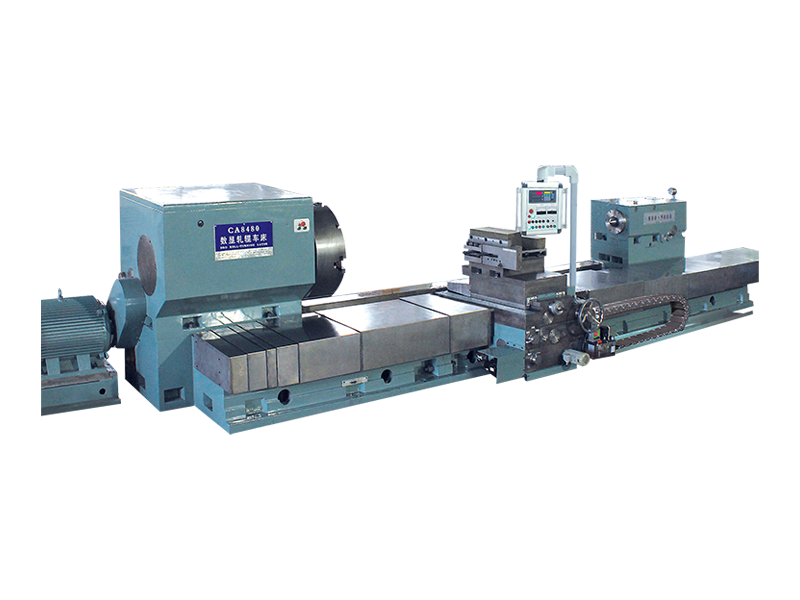
デジタル表示ロール旋盤は、自動化とエラー削減機能のレベルが徐々に向上し、いくつかの構成で利用できます。以下の表は、標準構成、拡張構成、および高性能構成の主要な機能を比較しており、購入者が生産要件に適した仕様レベルを特定できるようにしています。
| 特徴 | 標準 DRO | 強化された DRO | 高性能 |
| ディスプレイ解像度 | 0.001mm | 0.001mm | 0.0001 mm |
| パラメータストレージ | なし | 最大50のプログラム | 無制限(USB/ネットワーク) |
| ターゲット警告機能 | いいえ | 警報音 | 音による自動送り停止 |
| エンコーダの種類 | 磁気ストリップ | 光学ガラススケール | 光学的熱補償 |
| 主軸速度制御 | マニュアルギアボックス | 可変周波数ドライブ | CSSによるサーボ制御 |
| データ出力 | なし | USBエクスポート | リアルタイムネットワーク/MESリンク |
サーボ制御のスピンドル ドライブを備えた高性能デジタル ディスプレイ ロール旋盤は、定表面速度 (CSS) を実装できます。これは、フェーシング動作中に切削工具が半径方向内側または外側に移動するときに主軸 RPM を自動的に調整し、瞬間的なワークピースの直径に関係なく、工具先端での一定の切削速度を維持する機能です。オペレータが固定主軸速度を手動で選択するロール旋盤では、直径の変化に応じて工具先端での実際の切削速度が変化し、不均一な切りくず形成、表面仕上げのばらつき、および予測できない工具の摩耗が発生します。これらの変動により、オペレーターは継続的に補正判断を行う必要があります。これは、特に長い複数直径のロールプロファイルの場合に、さらなる人的エラーを引き起こす認知的に要求の高い作業です。
CSS 制御は、スピンドル速度応答を自動化することで、この認知的負担を完全に取り除きます。オペレータは、切断するワーク材料の目標表面速度をメートル/分で入力するだけで、制御システムがすべての RPM 調整を透過的に処理します。その結果、ロールプロファイル全体にわたって一貫した表面仕上げ、予測可能かつ再現可能な工具寿命、および表面速度に関連するオペレータの調整誤差が完全に排除されます。
技術仕様を超えて、柔軟な高性能デジタル表示ロール旋盤を操作する実際の日常ワークフローは、反復的な生産サイクル中にオペレーターにかかる認知的負荷を最小限に抑えるように構造化されています。誤差の削減は、より優れた測定ハードウェアだけでなく、プロセスの各ステップでオペレーターをガイドするインテリジェントなインターフェイス設計によっても実現されます。
従来のアナログロール旋盤から柔軟な高性能デジタル表示機に移行したメーカーは、寸法不合格率が目に見えるほど減少したと一貫して報告しています。文書化された典型的な改善内容には、変換前のベースラインと比較して直径の許容範囲外の不良品の 60 ~ 80 パーセントの削減、CSS 制御と一貫した送り速度管理による表面仕上げの不適合の 40 ~ 60 パーセントの削減、ガイド付きセットアップ シーケンスとストアド プログラム リコールによるセットアップ関連の最初のピースのエラーの 70 パーセント以上の削減が含まれます。
のse improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material
Copyright@ 江蘇鼎順重型工作機械有限公司 著作権はすべて留保されています.