A CNCローラー加工機 金属シートやコイルの曲げ、成形、成形を高精度で自動化しますが、精度だけでは効率的で無駄の少ない作業が保証されるわけではありません。ローラー加工における無駄は、材料のスクラップ、機械のダウンタイム、エネルギー効率の低下、人的ミスによって発生する可能性があり、これらすべてがコストを増加させ、スループットを低下させます。この記事では、CNC ローラー加工機を使用する際の生産プロセスの各段階での無駄を最小限に抑えるための実践的で実行可能な戦略について概説します。
廃棄物を削減する前に、その廃棄物の一般的な発生源を特定することが役立ちます。 CNC ローラー加工作業では、廃棄物は一般的にいくつかの繰り返し発生するカテゴリに分類され、それぞれに効果的に対処するには異なるアプローチが必要です。
多くの場合、材料廃棄物はローラー加工における最大かつ最もコストのかかる非効率の原因となります。 CNC ローラー マシンはプログラムされた命令に基づいて動作するため、そのプログラミングの精度は、原材料の使用量と無駄の量に直接影響します。
ネスティング ソフトウェアを使用して、加工前にパーツをシートまたはコイル上にどのように配置するかを計画し、端材の無駄を大幅に削減します。製造開始前にレイアウトをデジタルでシミュレーションすることで、オペレーターは、部品間に不必要な隙間が生じることが多い手動推定に頼るのではなく、最も材料効率の高い配置を特定できます。
綿密に計画されたプログラムであっても、機械自体が適切に調整されていない場合はスクラップが発生します。 Roller alignment, pressure settings, and feed rates should be checked regularly, since even small deviations can cause material to be bent or trimmed incorrectly, resulting in rejected parts that cannot be reused.
機械のダウンタイムや長いセットアップ手順によって失われた時間は、生産能力の無駄に直接つながります。これらの遅延を軽減するには、手順の変更と予防保守の実践の両方が必要です。
一般的なジョブ タイプ用に標準化されたセットアップ チェックリストを作成すると、オペレータが実行間の設定調整に費やす時間が短縮されます。 Storing proven program parameters for recurring parts also eliminates the need to reprogram from scratch each time a familiar job returns to the schedule.
Unplanned breakdowns are one of the most disruptive forms of waste, since they halt production entirely and often result in incomplete or damaged parts left in the machine.問題が発生する前に潤滑、ローラーの磨耗、制御システムのチェックに対処する予防保守スケジュールを設定することで、こうしたコストのかかる中断を回避できます。
| メンテナンスタスク | 推奨周波数 | 無駄の防止 |
| ローラーの位置合わせチェック | 毎週 | 変形による材料のスクラップ |
| 可動部品の潤滑 | 毎週 | 計画外のダウンタイム |
| 制御システムの校正 | 毎月 | プログラミングの不正確さ |
| 工具の摩耗検査 | 毎月 | ツールの早期故障 |
エネルギーの無駄は目に見えるスクラップを生成しないため見落とされがちですが、それでも生産に不必要なコストが追加されます。 CNC ローラー加工機はアイドル期間中でも電力を消費し、非効率的な動作設定では出力品質が向上せずにエネルギー使用量が増加する可能性があります。
同様のジョブをグループ化すると、マシンの電源投入、冷却、または大幅に異なる設定間の切り替えが必要になる回数が減ります。同様の材料の厚さまたは部品形状を順番にバッチ処理することで、繰り返しの調整に費やすエネルギーを最小限に抑えます。
特定の材料に対して不必要に高い速度または圧力で機械を稼働させると、出力は向上せず、多くの場合、工具の摩耗が促進されると同時にエネルギー消費が増加します。デフォルトで最大容量を設定するのではなく、材料の仕様に設定を正確に一致させることで、品質を犠牲にすることなくエネルギーを節約します。
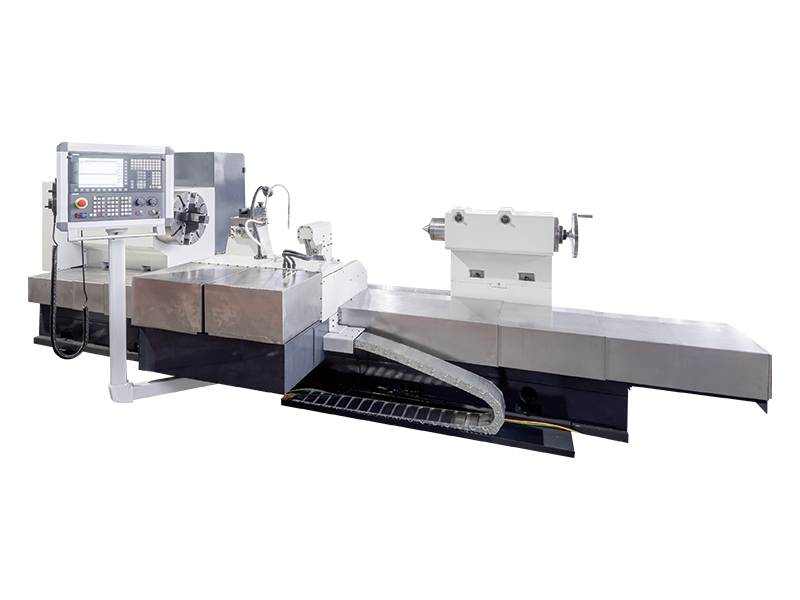
ローラーと工具には多額の投資が必要であり、誤った動作パラメータによって引き起こされる早期摩耗は、時間の経過とともに増大する一種の無駄となります。 Selecting the correct roller pressure, speed, and feed rate for each material type extends tooling life and reduces the frequency of costly replacements. Operators should also avoid processing materials outside the tooling's rated thickness or hardness range, since doing so accelerates wear well beyond normal expectations.
手動での修正ややり直しは、生産的なタスクに費やせるはずの労働時間を消費します。 Two complementary strategies help reduce this form of waste: increasing automation where appropriate and ensuring operators are properly trained to catch issues early.
CNC ローラー加工における無駄の削減は、一度限りの解決ではなく、継続的な測定と改良のプロセスです。 Tracking key metrics such as scrap rate, machine uptime, and energy consumption per unit produced gives a clear baseline against which improvements can be measured.オペレータやメンテナンス スタッフとともにこのデータを定期的に確認することは、1 回の検査や監査では見えない可能性のある廃棄物削減の新たな機会を特定するのに役立ちます。
By addressing material usage, machine uptime, energy consumption, tooling longevity, and labor efficiency together, manufacturers can meaningfully reduce waste across the entire roller processing workflow. These improvements not only lower production costs but also contribute to more consistent product quality and a more sustainable manufacturing operation overall.

 Download Material
Copyright@ 江蘇鼎順重型工作機械有限公司 著作権はすべて留保されています.