あ ダイヤモンド砥石ドレッシンググラインダー 研削砥石の切削性能と幾何学的精度を回復するために使用される工具または機械です。時間が経つと、砥石車に被削材が付着し、鋭い切れ刃が失われ、不均一な輪郭が生じます。ドレッシングはホイールの磨耗した外層を除去し、新しい砥粒を露出させ、ホイールの形状を修正します。ダイヤモンドがドレッシング材として使用されるのは、ダイヤモンドが既知の物質の中で最も硬く、ホイールの砥粒が酸化アルミニウム、炭化ケイ素、立方晶窒化ホウ素(CBN)であっても効果的に切断できるためです。
ドレッシングプロセスには、ツルーイングとドレッシングという 2 つの異なる目的があります。ツルーイングによりホイールの幾何学的形状が復元され、ホイールが完全に丸くなり、意図した研削作業に適した面プロファイルが確保されます。ドレッシングによりホイールの表面構造が開き、効果的な切削動作に必要な多孔性と鋭さが生まれます。使用する工具の種類と機械構成に応じて、両方の機能がダイヤモンド ドレッシング グラインダーと同時に実行されることがよくあります。
ダイヤモンド ドレッシング ツールとグラインダーにはいくつかの異なる構成があり、それぞれが特定のホイール タイプ、機械のセットアップ、生産要件に適しています。それらの違いを理解することが、研削作業に適したソリューションを選択するための第一歩です。
シングルポイントダイヤモンドドレッサーは最も伝統的で広く使用されているタイプです。スチールシャンクの先端に取り付けられた単一の天然または合成ダイヤモンドで構成されています。オペレータは、制御された送り速度と深さで、回転する砥石車の面を横切ってドレッサーを横切ります。シングルポイントドレッサーは、平面研削、円筒研削、センタレス研削に使用される直面砥石のツルーイングおよびドレッシングに非常に効果的です。その主な利点はシンプルさです。安価で使いやすく、シャンクをわずかに回転させて新鮮なダイヤモンドの面を露出させることで再研磨することができます。ただし、CBN 砥石やダイヤモンド砥石などの硬い砥石をドレッシングすると、比較的早く摩耗します。
マルチポイント ダイヤモンド ドレッサーには、単一の大きな砥石ではなく、先端領域全体に分散された複数の小さなダイヤモンド粒子が含まれています。これにより、ドレッシング荷重が複数の接触点に分散され、工具寿命が長くなり、ドレッシングホイールの表面仕上げがより安定します。これらは、ドレッシング頻度が高く、一貫した砥石トポグラフィーが重要である高生産環境に特に適しています。マルチポイントドレッサーは、シングルポイントツールと比較してわずかに異なる表面テクスチャー(通常はより細かく均一な切断面)を生成します。これは、低い表面粗さを必要とするコンポーネントを研削する場合に有利です。
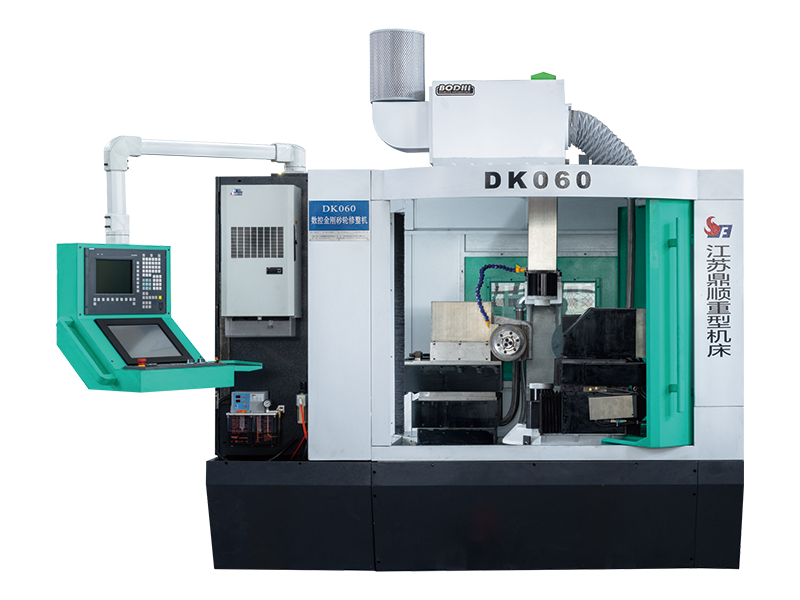
ダイヤモンド ドレッシング ロールまたはロータリー ドレッシング ディスクとも呼ばれる回転ダイヤモンド ドレッサーは、ダイヤモンド粒子を含浸させた回転ディスクまたはロールを使用して砥石車を調整します。ドレッシング ロールは、別個のモーターによって、または砥石車自体との接触によって駆動されます (クラッシュ ドレッシングと呼ばれる構成)。ロータリードレッサーは効率が高く、砥石面の複雑な形状を再現性よく再現できます。これらは、自動ドレッシングサイクルがプログラムされ、プロファイル精度が最重要視される CNC 研削盤で推奨される選択肢です。トレードオフはコストです。回転式ダイヤモンド ドレッサーは固定タイプよりも大幅に高価ですが、長期の生産期間ではドレスあたりのコストがはるかに低くなります。
ダイヤモンド ドレッシング ブロックとスティックは主に、従来のドレッシング ツールでは効果が得られない超砥粒ホイール、特に CBN およびダイヤモンド研削砥石のドレッシングに使用されます。これらの工具は、微細なダイヤモンド粒子が埋め込まれた、白色酸化アルミニウムや炭化ケイ素などの柔らかい研磨材の結合ブロックで構成されています。回転する超砥粒ホイールに押し付けられると、砥粒間の結合材料が選択的に除去され、ホイール構造が開き、切削効率が向上します。これらは、工具やカッターの研削、精密平面研削、および砥石の形状を大幅に変更することなく超砥粒砥石の性能を回復する必要があるあらゆる用途で一般的に使用されます。
ブレードタイプおよびフォームダイヤモンドドレッサーは、砥石車を特定のカスタムプロファイルにドレスするために設計された特殊なツールです。これらのツールは、平らなまたは単純な半径面を加工するのではなく、目的のホイール プロファイルの逆に一致するように成形され、ホイール面を横断してその形状を正確に再現します。歯車研削、ねじ研削、複雑な断面形状の部品の製造に広く使用されています。ダイヤモンドのセグメントまたはブレードは、必要な形状に一致するように配置されます。ドレッサーのプロファイルの劣化がワークピースに直接伝わるため、摩耗を注意深く監視する必要があります。
| 種類 | 最適な用途 | プロファイル機能 | 相対コスト |
| シングルポイント | 汎用直進車輪 | シンプルフラット/アングル | 低い |
| マルチポイント | 高生産性、安定した仕上がり | 平坦/中程度の半径 | 低い–Medium |
| ロータリーロール | CNC研削、複雑なプロファイル | 複雑な形状 | 高 |
| ブロック/スティック | 超砥粒ホイール(CBN/ダイヤモンド) | オープニングのみ | 低い–Medium |
| フォーム/ブレード | ねじ、歯車、プロファイルの研削 | カスタムプロファイル | 中~高 |
適切なドレッサ タイプを選択したとしても、ドレッシングの結果はプロセスの実行方法に大きく依存します。セットアップや技術に小さな間違いがあると、ホイールの切断が不十分になったり、過度の熱が発生したり、ワークピースの表面仕上げが不十分になったりする可能性があります。以下の実践的なヒントでは、平凡なドレッシング結果と優れたドレッシング結果を分ける最も重要なパラメータと習慣について説明します。
シングルポイント ダイヤモンド ドレッサーは、わずかな角度で取り付ける必要があります。通常は垂直から 10 ~ 15 度、ホイールの回転方向に傾けてください。この角度により、ダイヤモンドチップが砥石にきれいに接触し、チッピングや早期摩耗の原因となるドレッサーが砥石面に引き込まれるのを防ぎます。また、安定した切削動作を維持するには、ダイヤモンドをホイールの中心線より上ではなく、わずかに下に配置する必要があります。ロータリー ドレッサーにはメーカーによって指定された独自の速度比要件があり、それらの比率を満たさないと、ホイール表面が開きすぎたり、光沢が強すぎたりします。
砥石面全体にわたるドレッサーの横送り速度は、結果として生じる表面形状を直接制御します。送り速度が遅いと、仕上げ研削に適した細かく滑らかなホイール表面が生成され、送り速度が速いと、より粗く、よりオープンな構造が生成され、積極的な材料除去に最適です。同様に、ダイヤモンドに過負荷がかかり過剰な熱が発生するのを避けるために、ドレッシング パスごとの切込み深さは小さく (通常は 1 パスあたり 0.01 mm ~ 0.03 mm) に保つ必要があります。ほとんどの場合、1 回のパスで厚着を試みるよりも、軽いパスを複数回実行する方が効果的です。
ドレッシングは、ダイヤモンドとホイールの間の接触ゾーンでかなりの熱を発生します。冷却剤がないと、この熱によりダイヤモンドチップに亀裂が入り、ホイールの結合が損傷し、熱応力が発生してホイールの早期破損につながる可能性があります。常に大量の研削クーラント(プロセスに応じて水溶性液体または油ベースのクーラント)をドレッシング接触点に正確に供給してください。側面から適用されるフラッドクーラントでは不十分なことがよくあります。正確な接触点に当たるように配置された専用のクーラント ノズルにより、はるかに優れた熱保護と切りくずの排出が実現します。
ダイヤモンド ドレッサーは時間の経過とともに摩耗し、摩耗したドレッサーは一貫性のない結果を生み出します。シングルポイントツールの場合は、定期的にダイヤモンドチップを拡大して検査し、平らな摩耗面が見えたらシャンクを 30 ~ 45 度回転させます。これにより新鮮な刃先が露出し、ドレッシング性能が回復します。マルチポイントドレッサーおよびロータリードレッサーの場合は、実行されたドレスの総数を追跡し、ホイールの表面品質を既知の良好な結果と比較します。許容範囲の切れ味を実現するためにより多くのパスが必要なドレッシングが必要になると、工具を交換または再調整する時期が来ます。
多くのオペレーターは、焼け跡、表面仕上げの不良、寸法のずれなど、明らかな問題に気づいた場合にのみ着替えを行います。精密研削では、この反応的なアプローチでは遅すぎます。研削される部品の数または除去される材料の量に基づいて事前のドレッシング スケジュールを確立することで、ホイールを最適な状態に保ち、徐々に品質が低下するのを防ぎます。ベアリングレースや航空宇宙部品などの重要な用途では、バッチごとに、または一定の材料除去間隔でドレッシングを行うのが標準的な方法です。
何をしてはいけないかを理解することは、ベスト プラクティスを知ることと同じくらい重要です。以下の間違いはワークショップでよく見られ、ドレッシングの結果が悪く、工具寿命が短くなり、砥石車が損傷する原因となります。
これらの落とし穴を回避し、上記の実践的なガイドラインを適用することで、オペレーターは、厳しい寸法および表面品質の要件を満たすワークピースを一貫して生産しながら、砥石車の寿命とダイヤモンドドレッサーの寿命の両方を大幅に延長できます。

 Download Material
Copyright@ 江蘇鼎順重型工作機械有限公司 著作権はすべて留保されています.